-
 Rolamento JDB Lubrificante Sólido JGBF Brass Oilless Ejector Flanged Guide Bearings Bushings
-
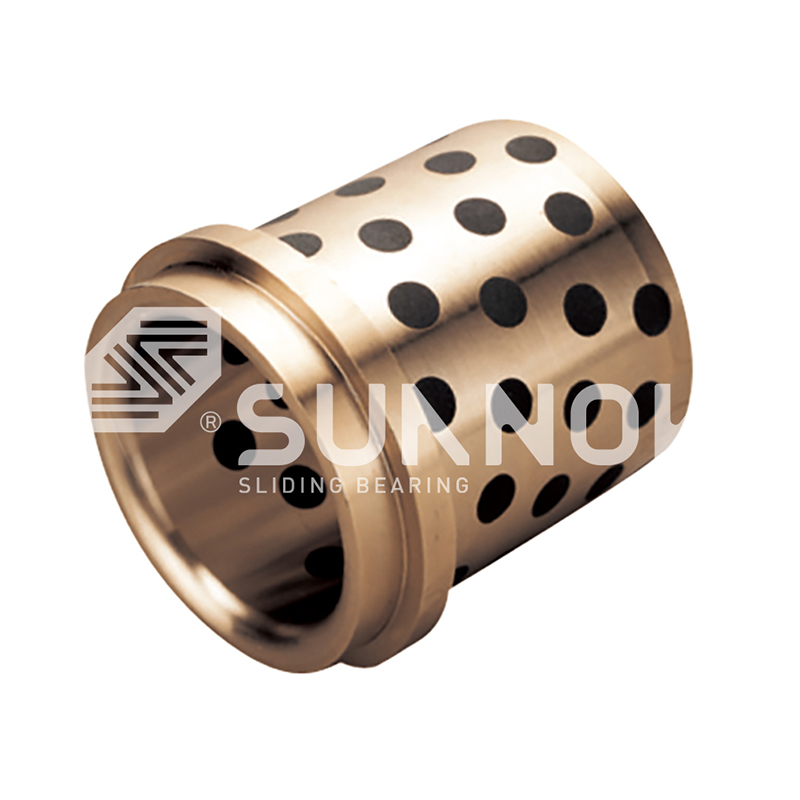 Rolamento JDB Lubrificante Sólido Livre de manutenção com rolamento de bucha guia sem óleo Din9834 de latão com colar
-
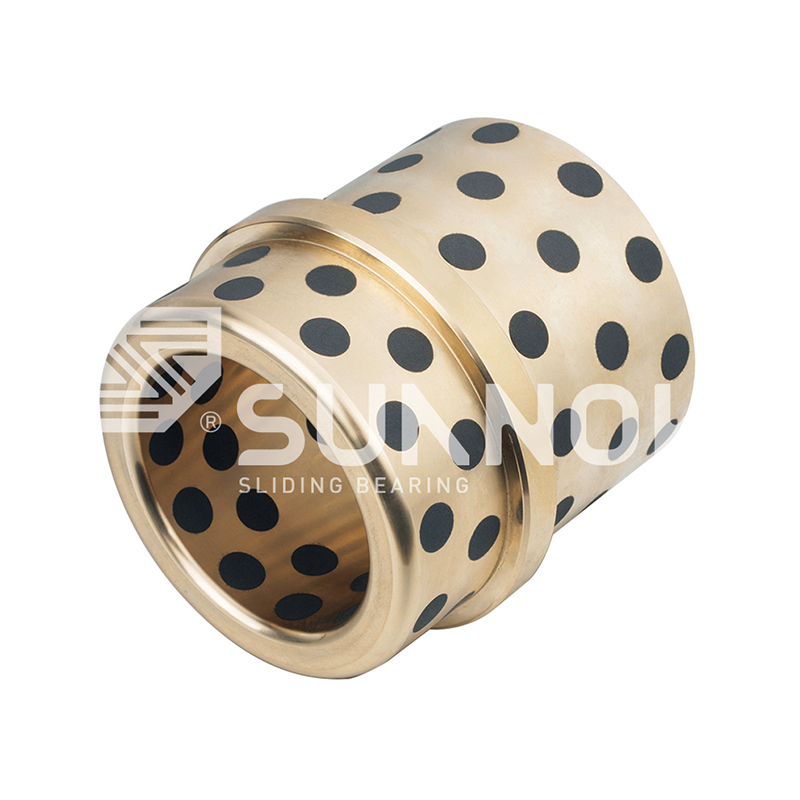 Rolamento JDB Lubrificante Sólido Bucha de bronze autolubrificante com flange escalonada, rolamento de luva deslizante obstruído de grafite JOSG
-

-
 Rolamento de SF-1 Oilless Bucha autolubrificante de fibra tecida SF-TEX, rolamento liso envolto em tecido
-

-
 Rolamento de SF-1 Oilless Tira sf-1sp tira padrão métrica de tamanho auto-lubrificante tira de slides composta
-
 Rolamento de lubrificação de limite SF-2 SF-2SP Tamanho métrico padrão Auto-lubrificante Tira de desgaste com PTFE


Fabricação de rolamentos autolubrificantes: principais fatores de produção e inspeção
Notícias da indústria-A bancada de inspeção é onde um rolamento autolubrificante ganha sua vida útil nominal, mas as decisões que determinam essa vida útil são tomadas muito mais cedo. Uma bucha de matriz de estampagem especificada para 20.000 golpes que trava em 3.000 raramente é uma falha de lubrificante; é uma falha de fabricação - uma liga vazada fora do padrão, um tampão de grafite que se soltou em seu bolso ou um furo com acabamento além de sua tolerância. Na fabricação de rolamentos autolubrificantes, a qualidade é garantida no forno, na prensa e no medidor, muito antes de a peça chegar à máquina.
Tecnologia Co. do rolamento de Zhejiang Shuangnuo, Ltd. opera fundição de liga de cobre, sinterização, usinagem CNC e inspeção final sob o mesmo teto. Essa integração não é uma afirmação de marketing; é o núcleo do controle de qualidade do rolamento, porque as mesmas entradas de material e verificações de aceitação podem acompanhar cada família de produtos, desde a fusão até a bucha acabada.
Fundição em liga de cobre: o portão de primeira qualidade
A capacidade de carga e a resistência ao desgaste de um rolamento autolubrificante são fixadas no forno de fusão, antes do início de qualquer usinagem. A matriz de cobre - bronze-estanho, bronze-alumínio ou latão fundido de acordo com os padrões nacionais - determina a dureza, a resistência à gripagem e o comportamento sob carga nas bordas.
A Shuangnuo produz seus próprios blanks de liga de cobre por meio de fundição centrífuga, fundição contínua e fundição em molde de metal. A fundição centrífuga embala a microestrutura para peças cilíndricas densas; o lingotamento contínuo proporciona barras uniformes para longas tiragens; a fundição em molde de metal forma formas quase líquidas com menos sucata. Cada rota altera a porosidade e a orientação dos grãos, portanto o método de fundição é em si uma decisão de desempenho.
Dureza Brinell típica de ligas de cobre em rolamentos autolubrificantes (HB)
Valores típicos de faixa média; a aceitação da produção é baseada no certificado de teste espectrométrico para cada bateria.
O processo de incorporação JDB: lubrificante sólido em uma matriz de cobre
Os rolamentos sólidos autolubrificantes JDB funcionam porque os plugues compostos ou de grafite posicionados com precisão são travados mecanicamente em um corpo de liga de cobre fundido. Os bolsos são perfurados após a fundição e, em seguida, os plugues são pressionados com interferência controlada para que permaneçam assentados sob vibração, choque e ciclagem térmica.
Um rolamento autolubrificante é um rolamento deslizante no qual um lubrificante sólido - normalmente grafite ou um composto à base de grafite - é incorporado ou disperso através da parede do rolamento, permitindo que o rolamento opere sem um fornecimento externo contínuo de óleo por longos períodos.
Dois parâmetros dominam a etapa de incorporação. A proporção da área do obturador equilibra o atrito em relação à capacidade de carga: mais superfície lubrificante reduz o atrito, mas enfraquece a matriz, portanto o padrão deve respeitar a classificação PV do rolamento. A retenção do tampão decide a sobrevivência sob cargas de choque; um plugue que recua destrói a bucha e o eixo correspondente. A película de transferência formada durante o amaciamento é o que torna o rolamento livre de manutenção, conforme detalhado em nosso análise do princípio de funcionamento do JDB .
 Bucha de latão autolubrificante JDB650 com lubrificante sólido incorporado Esta bucha de latão usa liga CuZn24Al6 com tampões de grafite incorporados para formar um filme de transferência de baixo atrito, tornando-a adequada para aplicações de alta carga, baixa velocidade e difíceis de lubrificar sem óleo externo. Ver Produto →
Rolamentos bimetálicos sinterizados: suporte de aço, função bronze
Os rolamentos bimetálicos sinterizados combinam um suporte de aço para resistência estrutural com uma camada porosa de bronze sinterizada a temperatura controlada e depois impregnada com lubrificante sólido. A carcaça de aço suporta a carga; a camada de bronze gerencia o atrito e tolera pequenos desalinhamentos.
A série 200-B utiliza suporte de aço, pó sinterizado à base de cobre e lubrificante sólido disperso para equipamentos de construção pesada. A família JF-800, incluindo o JF750 sem chumbo e o JF20 com alto teor de alumínio, tem como alvo bombas hidráulicas e bombas de engrenagens onde a resistência à fadiga e a conformabilidade são críticas.
4 rotas de fundição: centrífuga, contínua, molde metálico e sinterização
3 portões de inspeção espectral por calor
80 Máquinas-ferramentas CNC na área de produção
 Rolamento bimetálico JF-800 com liga CuPb10Sn10 para uso em serviços pesados Projetado para deslizamento resistente em baixa velocidade, este rolamento com suporte de aço com uma camada sinterizada de cobre-chumbo-estanho oferece excelente resistência ao desgaste e tolerância ao impacto para equipamentos industriais exigentes. Ver Produto →
Rolamentos de bronze enrolados: precisão de tiras laminadas
Os rolamentos de bronze enrolados são formados rolando tiras de bronze em formatos cilíndricos ou flangeados, com a camada de lubrificante aplicada antes da formação. Como a superfície interna possui um padrão de bolsa de lubrificante em relevo, as verificações críticas são o alinhamento da costura, a condição da borda e a integridade do envoltório após a formação.
A família FB090 abrange buchas métricas padrão envoltas em bronze; a variante FB08G usa uma construção de aço-grafite para cargas mais pesadas nas bordas. As versões com vedação e flange ampliam a gama para eixos rotativos e alternativos.
Para rolamentos de bronze revestidos, a consistência dimensional vem do ferramental e da tira, não da usinagem. É por isso que o processo domina a produção de buchas métricas padronizadas e em alto volume.
 Rolamento envolto em bronze FB090 com bolsas de lubrificação de diamante Formada a partir de tira de bronze CuSn8 com recortes em forma de diamante que retêm graxa, esta bucha autolubrificante proporciona longa vida útil e alta capacidade de carga para aplicações automotivas e de construção. Ver Produto →
Usinagem Dimensional e Protocolo de Inspeção Final
O protocolo de inspeção final decide se um rolamento atinge a classificação de serviço de acordo com seu valor PV de projeto ou falha prematuramente. As três verificações decisivas são tolerância dimensional, acabamento superficial e cobertura de lubrificante.
Os mais de 80 tornos e centros de usinagem CNC da Shuangnuo possuem furos, faces de flange e rebaixos para tamanhos métricos padrão e desenhos personalizados. Como o mesmo equipamento corta diretamente de peças moldadas internamente, a verificação dimensional permanece consistente desde o protótipo até o lote de produção.
| Ponto de inspeção | Método | Critério |
| Composição da liga | Espectrômetro, três portas | Limites de notas por padrão |
| Solidez do elenco | Verificação visual e ultrassônica | Sem porosidade ou encolhimento |
| Incorporação de lubrificante | Cobertura de plugue, teste de retenção | Proporção de área e profundidade de assento |
| Ligação de camada sinterizada | Amostragem de cisalhamento e casca | Força de adesão da camada |
| Dimensões | Medidores, CMM | ID, DE, flange por desenho |
| Acabamento de superfície | Perfilômetro | Ra dentro da especificação |
- Seleção de matéria-prima e cálculo de calor
- Derretimento com verificação do espectrômetro de carga do forno
- Fundição por rota centrífuga, contínua ou de molde metálico
- Usinagem de desbaste e acabamento em equipamentos CNC
- Incorporação de lubrificante sólido ou acabamento de camada sinterizada
- Aceitação dimensional final e material
Fundido, sinterizado ou embalado: combinando a rota com a aplicação
Nenhuma rota de fabricação domina todas as aplicações. Os rolamentos fundidos estilo JDB suportam cargas de choque pesadas, as peças bimetálicas sinterizadas são adequadas para sistemas hidráulicos e alternativos de alto volume e as buchas de bronze revestidas proporcionam precisão econômica em tamanhos métricos padronizados.
Transmitido e incorporado (JDB)
Plugues lubrificantes sólidos em matriz de cobre fundido.
Alta tolerância a choques e cargas nas bordas.
Uso típico: matrizes de estampagem, moldes, máquinas pesadas.
Bimetálico sinterizado (JF-800, 200-B)
Suporte de aço com camada de bronze sinterizado.
Alta resistência à fadiga e retenção de lubrificante.
Uso típico: bombas hidráulicas, bombas de engrenagens.
Bronze enrolado (FB090)
Tira laminada com camada lubrificante aplicada.
IDs consistentes em tamanhos de métricas de alto volume.
Uso típico: buchas padrão, aplicações de guia.
Todas as três rotas compartilham um requisito: um fornecedor que controla seu próprio material e usinagem pode oferecer a mesma rastreabilidade para uma peça de catálogo e um desenho personalizado, e pode respaldar isso com um relatório de teste confiável de terceiros.
Perguntas frequentes
Qual é a inspeção mais crítica na fabricação de rolamentos autolubrificantes?
A verificação da composição do material por espectrômetro é a mais crítica, pois um desvio da liga não pode ser corrigido posteriormente. A verificação de três portas – carga do forno, metal fundido antes do vazamento e fundição finalizada – protege cada etapa subsequente do processo.
Como o método de fundição afeta o desempenho do rolamento?
O método de fundição controla a densidade e a porosidade da microestrutura. A fundição centrífuga produz peças cilíndricas densas para buchas de serviço pesado, a fundição contínua fornece barra uniforme e a fundição em molde de metal produz formatos quase perfeitos com menos desperdício de material.
Como os tampões de lubrificante sólido são mantidos no lugar?
Os bolsões são usinados com diâmetro e profundidade controlados após a fundição, e os tampões de grafite ou compostos são pressionados com interferência. A retenção é verificada através de verificações de profundidade de assentamento e testes de cisalhamento em peças representativas.
Um cliente pode solicitar dimensões personalizadas e relatórios de teste?
Sim. Os fabricantes com fundição interna e usinagem CNC podem produzir tamanhos fora do padrão a partir de desenhos do cliente e fornecer relatórios de testes de terceiros confiáveis cobrindo a composição do material e propriedades mecânicas.
Contate-nos //
Tem perguntas? Entre em contato!
Zhejiang Shuangno Bearing Technology Co., Ltd. especializado na produção de vários produtos auto-lubrificantes de rolamentos de bucha de liga de cobre
Links rápidos
Produtos relacionados
Contato
- Adicionar: 69, Tingyao East Road, Zona Industrial de Ganyao Town, Condado de Jiashan, província de Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangno Bearing Technology Co., Ltd.
Rolamentos de liga de cobre auto-lubrificante personalizados
