-
 Rolamento JDB Lubrificante Sólido JGBF Brass Oilless Ejector Flanged Guide Bearings Bushings
-
 Rolamento JDB Lubrificante Sólido Rolamento de luva deslizante obstruído de grafite com bucha de bronze autolubrificante de uma flange JEFW
-
 Rolamento JDB Lubrificante Sólido Bloco de desgaste de bronze de grafite sem flange, placa guia de bronze autolubrificante quadrada JESW
-
 Rolamento JDB Lubrificante Sólido Almofada de desgaste retangular de bronze de grafite embutida, placa guia de bronze livre de manutenção para molde JTWP
-
 Rolamento de SF-1 Oilless Bucha de lubrificação de limite SF-2 DX, rolamento deslizante dividido composto com suporte de aço POM
-

-
 Rolamento bi-metal JF-800 Buchas de rolamento bi-metal JF-720
-
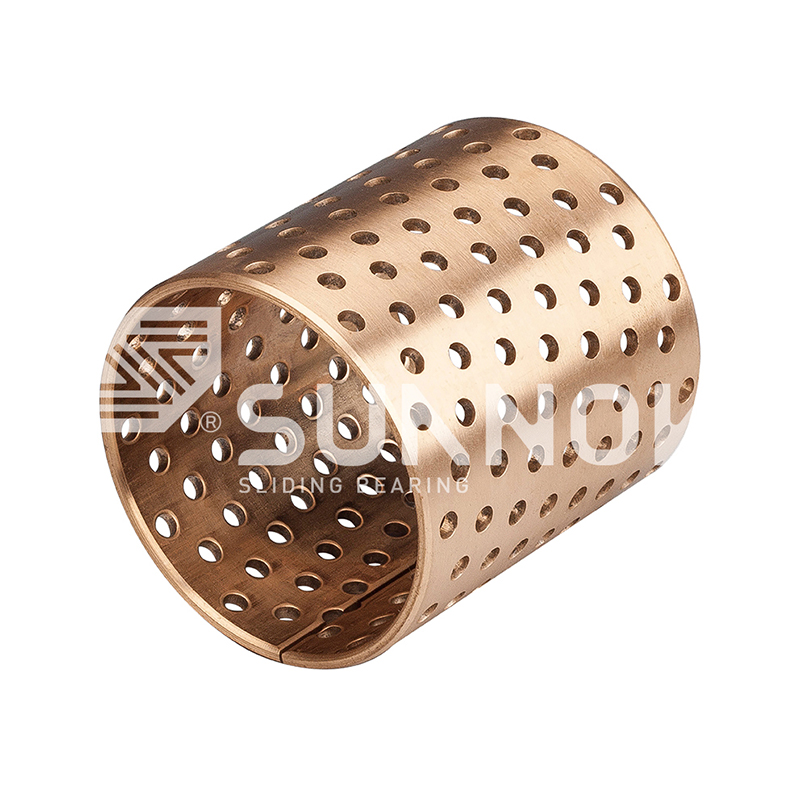 FB090 Rolamento embrulhado em bronze FB092 rolamento embrulhado em bronze


Como selecionar rolamentos autolubrificantes para máquinas de moldagem por injeção e moldes
Notícias da indústria-Um molde de injeção girando a 25 disparos por minuto move seus pinos ejetores através de suas buchas-guia mais de mil vezes por hora. Em uma prensa de 550 toneladas, essas buchas suportam pressões superficiais locais entre 15 e 30 MPa, funcionam em temperaturas de molde de 60 a 120°C e nunca recebem graxa após a montagem. A seleção de rolamentos autolubrificantes para moldes e máquinas de moldagem por injeção começa com a aceitação de que a bucha deve fornecer sua própria lubrificação durante a vida útil da ferramenta.
Um rolamento autolubrificante é um rolamento deslizante com lubrificante sólido, geralmente grafite, PTFE ou sulfeto metálico, incorporado em uma liga de cobre ou matriz com suporte de aço e projetado para funcionar sem óleo ou graxa externa durante toda a sua vida útil.
O processo de seleção é uma lista de verificação de cinco etapas: carga e valor fotovoltaico, temperatura, padrões de eixo e tolerância, tipo de movimento e praticidade de montagem. A maioria das falhas de molde remonta a um parâmetro ignorado, geralmente carga.
Combine a carga e o valor PV primeiro
A primeira porta de seleção é a capacidade de carga e o valor PV, porque uma bucha guia que não consegue sobreviver à pressão superficial local irá falhar, não importa quão bem o resto do molde seja projetado.
A classificação PV é a pressão em MPa multiplicada pela velocidade de deslizamento em metros por segundo. As posições da guia do molde funcionam lentamente, geralmente de 0,05 a 0,3 m/s, portanto a pressão domina o cálculo. A pressão superficial local nos pinos ejetores em peças com alto empacotamento pode atingir 20 a 50 MPa, muito além do limite de uma simples bucha de polímero. Uma liga de cobre fundido com plugues de grafite lida com essa combinação porque a matriz de bronze suporta a carga enquanto o grafite fornece lubrificação contínua.
Compare os limites típicos de carga estática das quatro principais famílias de rolamentos usadas em moldes:
Capacidade de carga estática típica por série
Bronze fundido JDB 250MPa
JF bimetálico 200MPa
Bronze SF1 PTFE 140 MPa
FB090 embrulhado 120 MPa
Os valores são capacidades de carga estática típicas para classes padrão; verifique o relatório de teste de material da liga selecionada.
Bronze fundido é o padrão para posições de ejetor e guia. O mecanismo de filme de transferência de rolamentos de lubrificação sólida JDB explica por que esta família tem um desempenho tão bom em aplicações de moldes lentos e de alta pressão.
250MPa capacidade de carga estática, bronze fundido JDB
2,5 MPa m/s Limite de PV para funcionamento a seco
300ºC temperatura máxima de serviço
Confirme a temperatura e a exposição química
A segunda porta é a temperatura, porque o lubrificante sólido e a matriz do rolamento têm limites térmicos definidos que decidem qual série é segura para especificar.
A escolha da resina define a temperatura do molde:
- Resinas commodities: temperaturas de molde de 40 a 80°C.
- Plásticos de engenharia: temperaturas de molde de 80 a 120°C.
- Áreas de câmaras quentes e válvulas: assentos de rolamentos de 150 a 200°C.
Um rolamento SF1 à base de PTFE permanece dentro de sua classificação até aproximadamente 250°C contínuos, enquanto os graus de bronze incorporados em grafite mantêm seu filme lubrificante a 300°C ou mais.
Acima de 200°C, o bronze incorporado em grafite dura mais que os rolamentos baseados em PTFE, porque a grafite não oxida sensivelmente abaixo de 450°C, enquanto o PTFE começa a perder suporte de carga perto de 260°C.
A exposição química também é importante. Em células de moldagem onde os operadores limpam os pilares-guia com solvente, ou onde a lavagem faz parte do cronograma, solicite variantes de aço inoxidável ou seladas para que os agentes de limpeza não possam liberar o lubrificante sólido das bordas abertas.
Verifique os padrões de dureza, acabamento e tolerância do eixo
A terceira porta é o emparelhamento tribológico, porque o rolamento é tão bom quanto o eixo que corre contra ele, e a classe dimensional deve corresponder ao padrão do molde usado no chão de fábrica.
A dureza do eixo para pinos ejetores e pilares guia deve ser de 45 a 55 HRC. Abaixo de 40 HRC, as partículas duras de grafite embutidas no bronze agem como uma lima em uma haste macia. O acabamento superficial deve ser Ra 0,4 a 0,8 mícron. Acabamentos mais ásperos raspam o filme de transferência; acabamentos espelhados não dão ao filme nada para se unir. Pinos ejetores cromados ou nitretados são o emparelhamento padrão para rolamentos guia JDB em moldes automotivos.
Para ferramentas automotivas, solicite o rolamento guia com a mesma função de ajuste do padrão NAAMS.
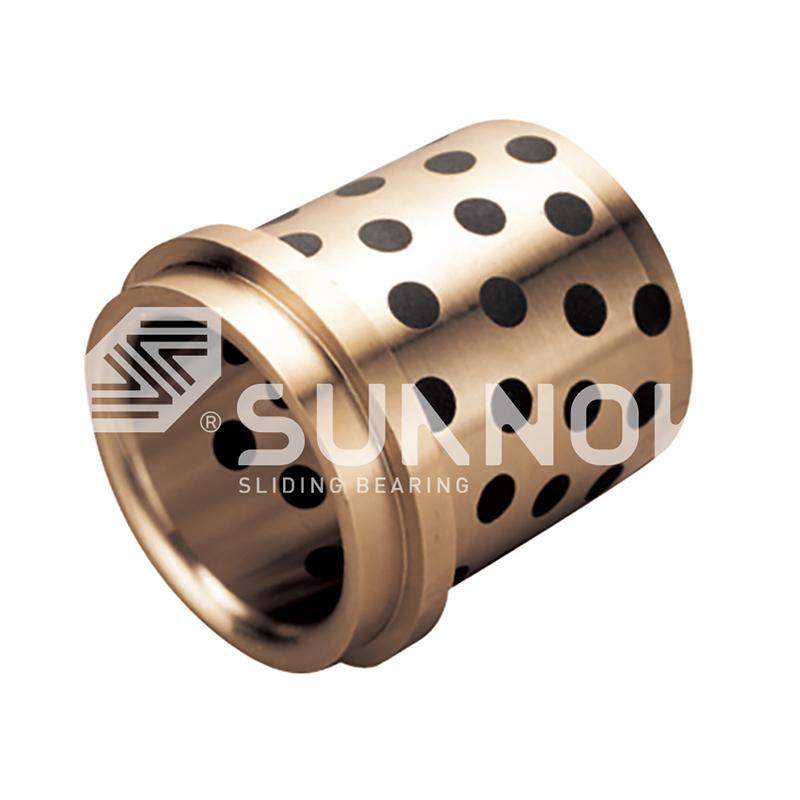 Bucha de bronze plugada com grafite de flange duplo com ajuste NAAMS Esta bucha de bronze com flange duplo atende aos padrões de ferramentas NAAMS e fornece localização axial bidirecional sem hardware extra. Seus plugues de grafite permitem uma operação livre de manutenção sob cargas pesadas, tornando-os um substituto direto para guias de matrizes automotivas. Ver Produto →
Para máquinas europeias, utilize o perfil DIN 9834 e as versões com flange métrica (JFB650, JFBB) cobrem a montagem através do furo.
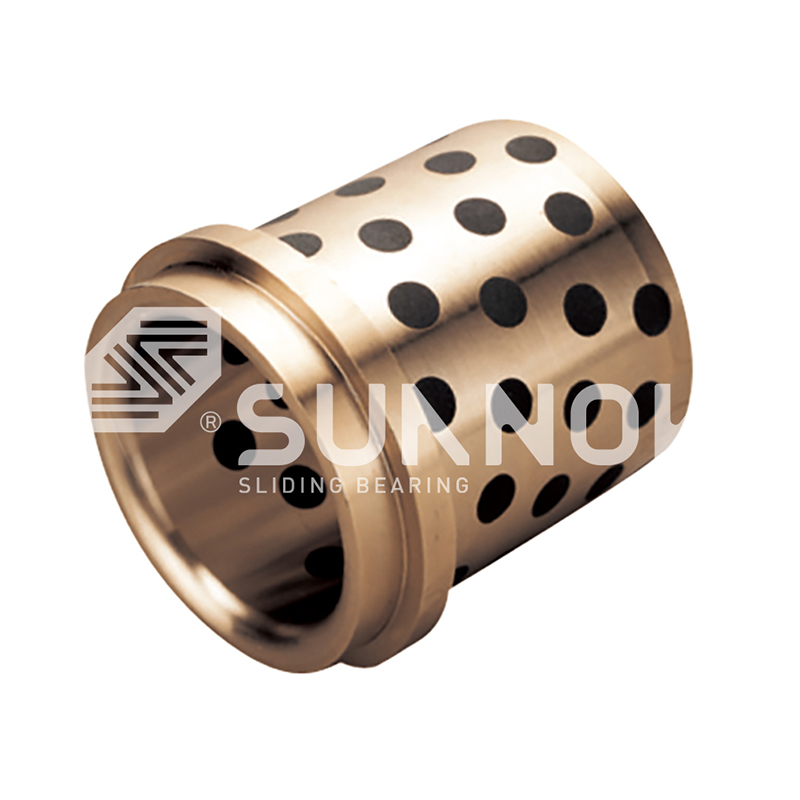 Bucha de colar de latão livre de manutenção de acordo com DIN 9834 com inserções de grafite Esta bucha de colarinho DIN 9834 oferece localização axial positiva para ferramentas de prensagem europeias. O corpo de latão com inserções de grafite funciona sem lubrificação externa e o colar simplifica a instalação – basta verificar o ajuste do alojamento H7 e os limites de força de pressão. Ver Produto →
| Posição | Dureza do eixo | Acabamento de superfície | Série preferida |
| Pino guia do ejetor | 50 a 55 HRC | Ra 0,4 mícron | JEGB / JOSG |
| Pilar guia | 45 a 50 HRC | Ra 0,6 mícron | GB61/DIN 9834 |
| Placa de desgaste deslizante | Mínimo de 45 HRC | Ra 0,8 mícron | JESW / JPBW |
| Haste ejetora hidráulica | 55 a 60 HRC | Ra 0,4 mícron | SF1D |
Verifique a tolerância do diâmetro interno do rolamento em relação ao diâmetro real do pino antes de usinar a caixa. Um erro de interferência de 0,02 mm aparece como um ejetor emperrado nos primeiros 100 ciclos.
Quando você faz um pedido da Zhejiang Shuangnuo Bearing Technology Co., Ltd., o relatório de teste do material confirma o grau da liga e as propriedades mecânicas de cada lote.
Combine a série com o perfil de movimento
A quarta porta é do tipo movimento, porque os cursos do ejetor, pilares guia, trilhos deslizantes e ejetores hidráulicos impõem combinações muito diferentes de pressão e velocidade.
Os mecanismos ejetores são as posições de maior carga e menor velocidade em um molde. Os rolamentos guia do ejetor JEGB e JEGBK usam bronze fundido com plugues de grafite, usinados para caber no conjunto da placa ejetora.
 Bucha de bronze com flange central com grafite sólido para molde e automação Projetada para mecanismos ejetores e automação, esta bucha de flange central fornece uma referência axial de ponto único, enquanto as pastilhas de grafite suportam altas cargas estáticas e deslizamento em baixa velocidade. É adequado para posições onde a pressão superficial excede 20 MPa sem óleo. Ver Produto →
Bronze fundido com tampões de grafite (JDB)
Escolha pinos ejetores, pilares guia e placas de desgaste operando abaixo de 0,3 m/s com pressão superficial acima de 20 MPa. Alta carga estática, tolerância a altas temperaturas, baixo atrito quando o filme de transferência de grafite se forma.
PTFE-bronze em aço (SF1)
Escolha posições mais rápidas e leves, como hastes ejetoras hidráulicas, eixos de bombas de engrenagens e corrediças que funcionam acima de 0,3 m/s. Menor atrito e funcionamento mais silencioso, mas verifique o limite de temperatura contínua de 250°C.
Regra prática: abaixo de 0,3 m/s com pressão acima de 20 MPa é território JDB; acima de 0,3 m/s com cargas leves é território SF1; forças hidráulicas oscilantes pesadas exigem a série JF com suporte de aço bimetálico.
Confirme detalhes de usinagem, montagem e manutenção
A quinta porta é prática: confirme se a bucha pode ser usinada no alojamento, instalada sem danos nas bordas e inspecionada durante a manutenção programada do molde.
O bronze fundido classifica bem a usinagem, o que significa que você pode fazer o acabamento do furo com a tolerância exata da caixa depois que a própria caixa for soldada ou reparada. Este fluxo de trabalho produz uma decisão de seleção repetível para qualquer molde ou máquina de moldagem:
- Defina o ciclo de trabalho: cursos por minuto, duração do curso e horas de operação por ano.
- Calcule a pressão superficial máxima e a velocidade de deslizamento no assento do rolamento.
- Registre a temperatura sustentada mais quente no local do rolamento, e não a temperatura da superfície do molde.
- Especifique a dureza do eixo, o acabamento superficial e o padrão de tolerância: métrico, NAAMS ou DIN.
- Selecione a série e a geometria do rolamento: cilíndrico, flangeado, arruela de encosto ou placa de desgaste.
- Confirme as tolerâncias de usinagem e solicite relatórios de teste de material antes da produção.
Esses rolamentos são isentos de manutenção por design, mas o eixo correspondente não. Inspecione o eixo quanto a arranhões ou ferrugem em cada janela de manutenção programada, limpe a poeira abrasiva e substitua a bucha quando a folga de funcionamento atingir o limite de desgaste original. Relubrificar um rolamento de grafite embutido com graxa geralmente é um erro, porque a graxa atrai poeira de mofo, altera o regime de atrito e evita a formação do filme de transferência de grafite. Relatórios de testes de terceiros que abrangem a composição do material e as propriedades mecânicas estão disponíveis mediante solicitação.
Perguntas frequentes
Qual rolamento autolubrificante é melhor para pinos-guia ejetores?
Os rolamentos guia ejetores de bronze fundido JDB, como JEGB, JEGBK e JOSG, são a escolha padrão, porque os pinos ejetores são lentos, de alta pressão e quentes. Os plugues de grafite fornecem um filme de transferência contínua enquanto a matriz de bronze carrega a carga.
Que dureza de eixo um rolamento autolubrificante exige?
Especifique 45 a 55 HRC com acabamento superficial de Ra 0,4 a 0,8 mícron. Eixos mais macios são cortados pelas partículas duras de grafite e superfícies ásperas impedem a ligação do filme de transferência.
Esses rolamentos podem funcionar completamente secos?
Sim. O lubrificante sólido incorporado é o sistema de lubrificação. O rolamento forma uma película de transferência no eixo durante as primeiras horas de funcionamento e a operação a seco é normal depois disso. Não adicione graxa a menos que o fornecedor especifique uma versão com lubrificação híbrida.
Quanto tempo dura um rolamento guia autolubrificante?
A 20 MPa e 0,1 m/s, uma bucha guia JDB normalmente excede 10.000 horas de operação antes que a folga ultrapasse a tolerância. Mantenha a pressão vezes a velocidade abaixo de 2,5 MPa m/s e monitore a folga do eixo na manutenção programada.
Para uma visão completa das famílias JDB, SF1, JF e FB090, compare os catálogo de rolamentos autolubrificantes .
Contate-nos //
Tem perguntas? Entre em contato!
Zhejiang Shuangno Bearing Technology Co., Ltd. especializado na produção de vários produtos auto-lubrificantes de rolamentos de bucha de liga de cobre
Links rápidos
Produtos relacionados
Contato
- Adicionar: 69, Tingyao East Road, Zona Industrial de Ganyao Town, Condado de Jiashan, província de Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangno Bearing Technology Co., Ltd.
Rolamentos de liga de cobre auto-lubrificante personalizados
